Che cos’è la norma ISO 13399?
La ISO 13399 è la norma internazionale specifica per gli utensili da taglio e garantisce che i dati possano essere importati agevolmente nei sistemi CAM, CNC e di gestione degli utensili.
La norma internazionale ISO 13399 definisce un sistema condiviso per descrivere e scambiare le informazioni tecniche relative agli utensili da taglio. Ogni utensile viene identificato attraverso parametri standardizzati, rappresentati in un formato neutro, indipendente dalle nomenclature adottate dai singoli produttori e dai software utilizzati. Questa uniformità facilita l'integrazione dei dati nei sistemi digitali e migliora la comunicazione tra le diverse piattaforme, riducendo il rischio di errori e incongruenze durante il trasferimento delle informazioni.
Per gli utilizzatori, ciò si traduce in una gestione dei dati più semplice e affidabile: le informazioni tecniche possono essere importate direttamente nei sistemi compatibili, limitando la necessità di consultare i cataloghi cartacei, interpretare manualmente i parametri e inserirli nuovamente nei software aziendali. L'adozione della ISO 13399 contribuisce quindi a rendere più efficiente il flusso delle informazioni, riducendo i tempi di gestione e favorendo una maggiore qualità dei dati lungo l'intero processo.
HORN adotta la ISO 13399 per la codifica dei dati di prodotto
Un aggiornameto graduale della documentazione a partire da Ottobre 2026.
La transizione avverrà progressivamente: i primi cambiamenti sono presenti sui flyer dedicati alle novità 2026 della AMB di Stoccarda, che riportano già i valori secondo la normativa. Puoi trovare i dati aggiornati dei prodotti nei cataloghi con edizione 2027/2028 e successive, nei dépliant e nell'e-shop.
Quali sono i parametri
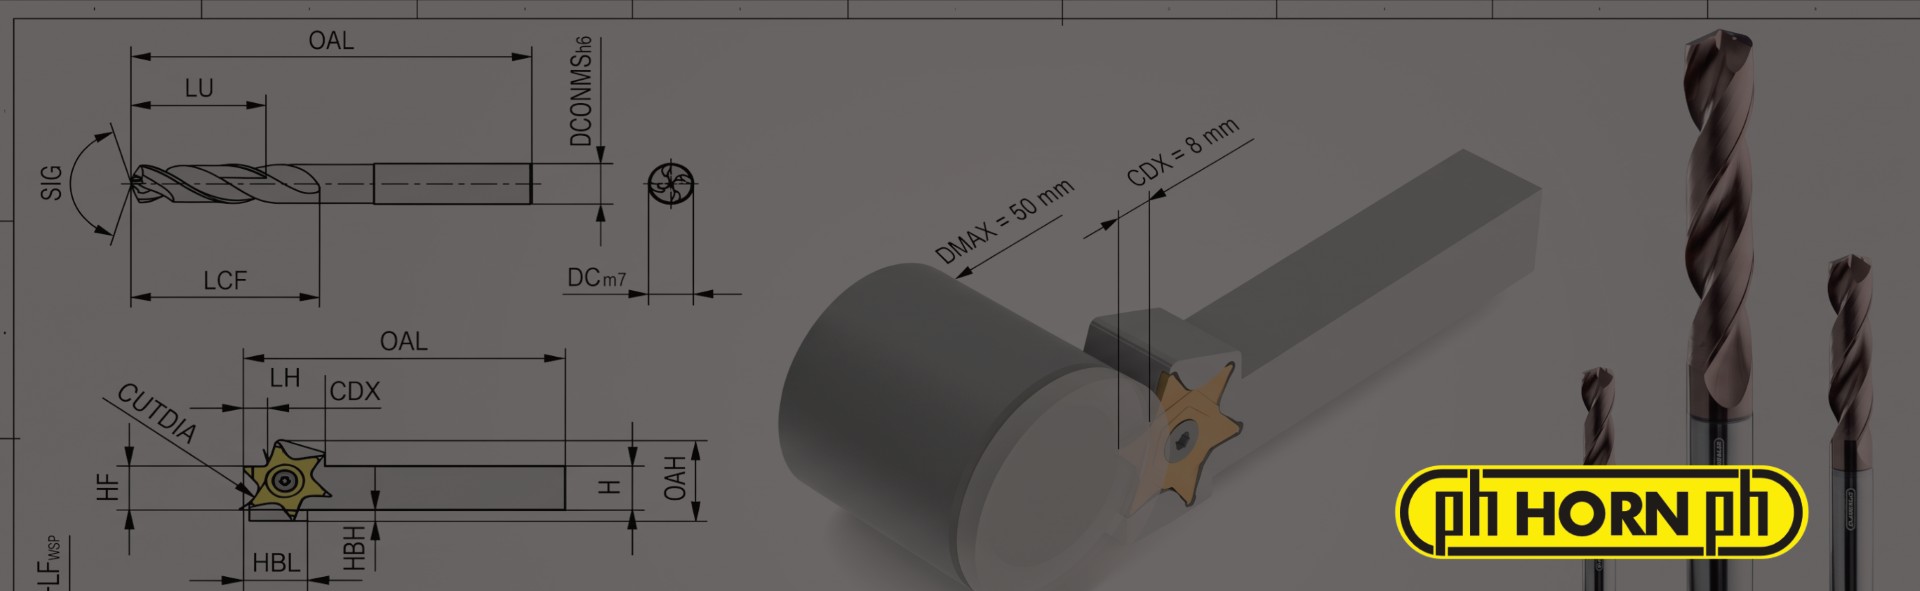
La tabella riporta un apanoramica dei principali parametri, con le relative descrizioni, utilizzati per descrivere i dati tecnici degli utensili Horn. Per visionare l'elenco completo dei paramenti ISO 13399, scarica il documento pdf.
| PARAMETRO | DEFINIZIONE |
|---|---|
| APMX | Massima profondità di taglio |
| B | Larghezza dello stelo |
| CDX | Profondità di taglio massima |
| CF | Piatto di punta |
| CHW | Larghezza dello smusso angolare |
| CUTDIA | Diametro massimo di troncatura del pezzo |
| CW | Larghezza di taglio |
| DC | Diametro di taglio |
| DCCB | Diametro lamatura del foro di collegamento |
| DCONMS | Diametro di attacco lato macchina |
| DCX | Diametro di taglio massimo |
| DMIN | Diametro minimo del foro |
| DN | Diametro del collo |
| GAN | Angolo di spoglia superiore dell'inserto |
| H | Altezza dello stelo |
| HBH | Altezza offset tra testa e stelo |
| HBL | Lunghezza offset fondo della testa |
| HF | Altezza funzionale |
| IC | Diametro del cerchio inscritto |
| INSL | Lunghezza inserto |
| KAPR | Angolo del tagliente dell'utensile |
| KCH | Smusso angolare |
| L | Lunghezza del tagliente |
| LAMS | Angolo di inclinazione |
| LCF | Lunghezza curvatura del truciolo |
| PARAMETRO | DEFINIZIONE |
|---|---|
| LF | Lunghezza funzionale |
| LH | Lunghezza testina |
| LS | Lunghezza stelo |
| LU | Lunghezza utilizzabile (max consigliata) |
| OAH | Altezza totale |
| OAL | Lunghezza totale |
| OAW | Larghezza totale |
| PDPT | Profondità profilo inserto |
| PDX | Distanza del profilo in X |
| PRFRAD | Raggio del profilo |
| PSIR | Angolo di attacco dell'utensile |
| PSIRL | Angolo del tagliente principale di sinistra |
| PSIRR | Angolo del tagliente principale di destra |
| RAR | Angolo di spoglia secondario, destro |
| RE | Raggio di punta |
| REL | Raggio di punta sinistro |
| RER | Raggio di punta destro |
| S | Altezza dell'inserto |
| S1 | Altezza totale dell'inserto |
| SIG | Angolo di punta |
| TP | Passo del filetto |
| TPI | Filetti per pollice |
| W1 | Larghezza inserto |
| ZEFP | Numero di taglienti effettivi periferici |